
DE / ENBauteil anfragen →
NFK-Wetpreg-Molding verbindet kontrollierten Lagenaufbau, definierte Imprägnierung und industrielle Formgebung zu einem neuen Fertigungsweg für Naturfaser-Verbundbauteile.
Naturfaser-Verbund entfaltet seine Stärke, wenn Faser, Harz, Werkzeug und Bauteil konsequent zusammen gedacht werden.
Naturfaser-Textilien mit unterschiedlichen Eigenschaften werden gezielt kombiniert — statt zufälliger Faserverteilung.
Digital erfasste, automatisierte Prozessparameter sichern gleichbleibende Qualität über die gesamte Serie.
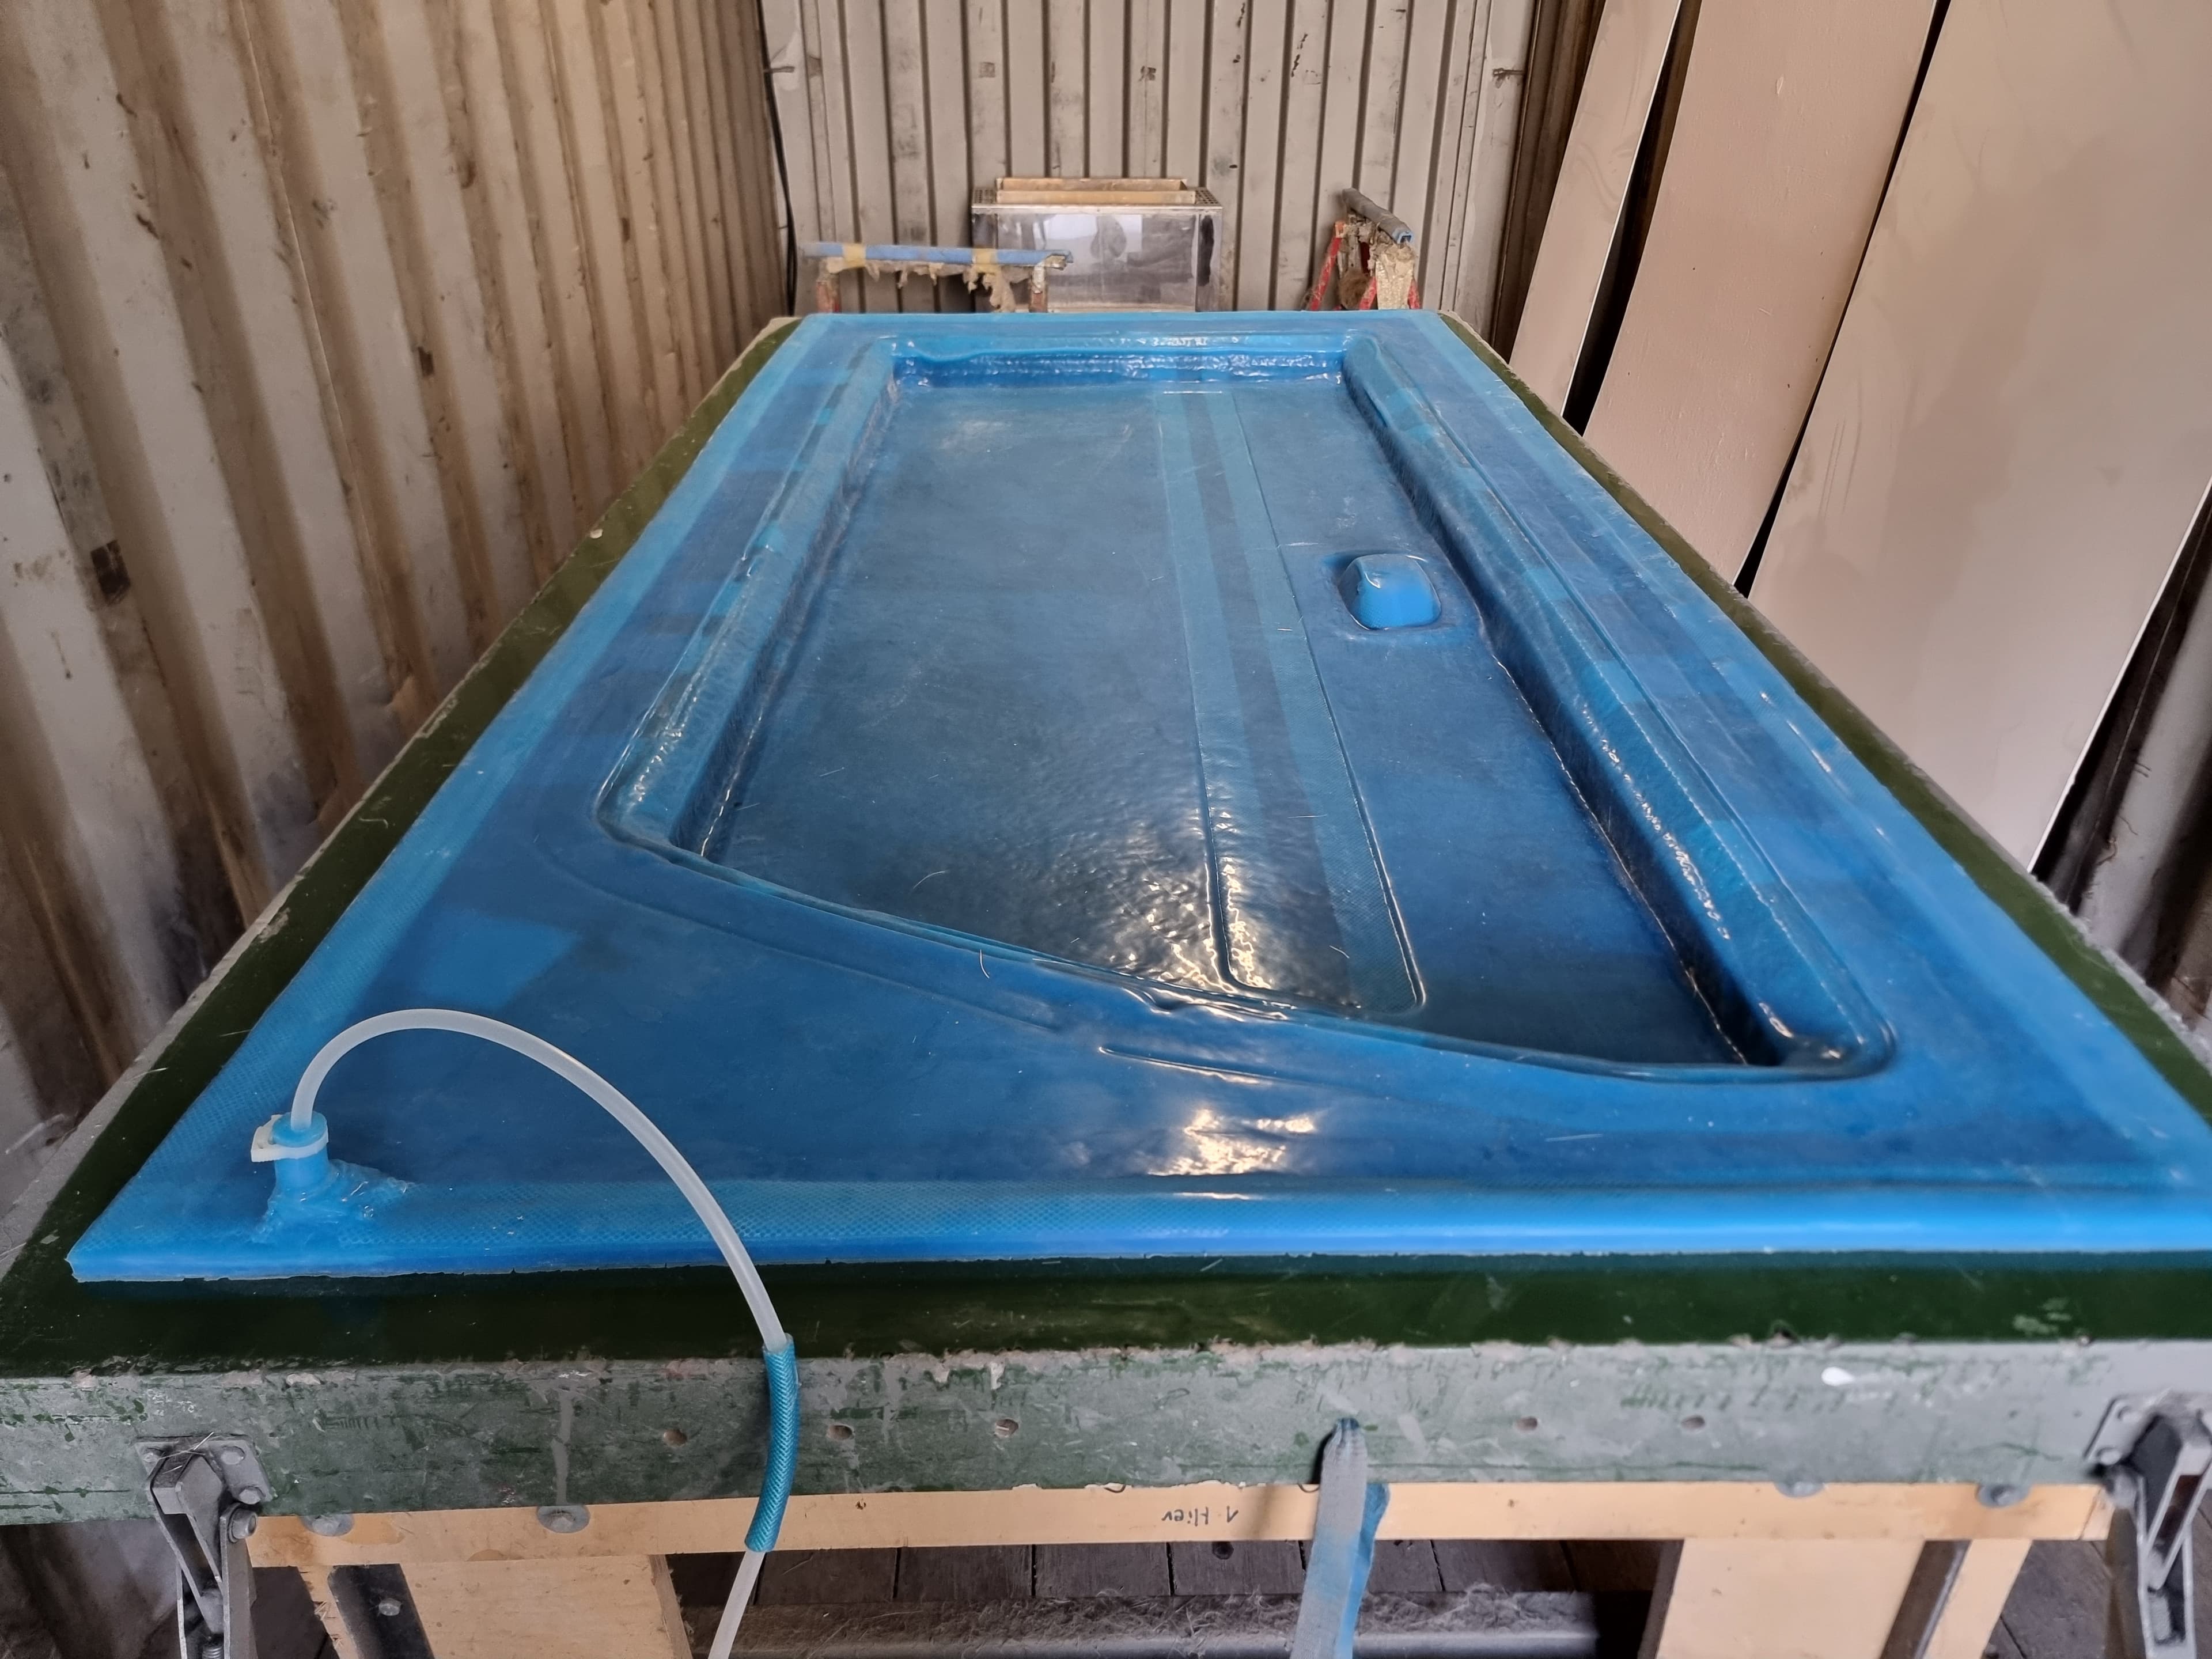
Eine wiederverwendbare, temperierbare Vakuumhaube bringt den Konsolidierungsdruck — geringe Taktzeit, homogene Wandstärke.
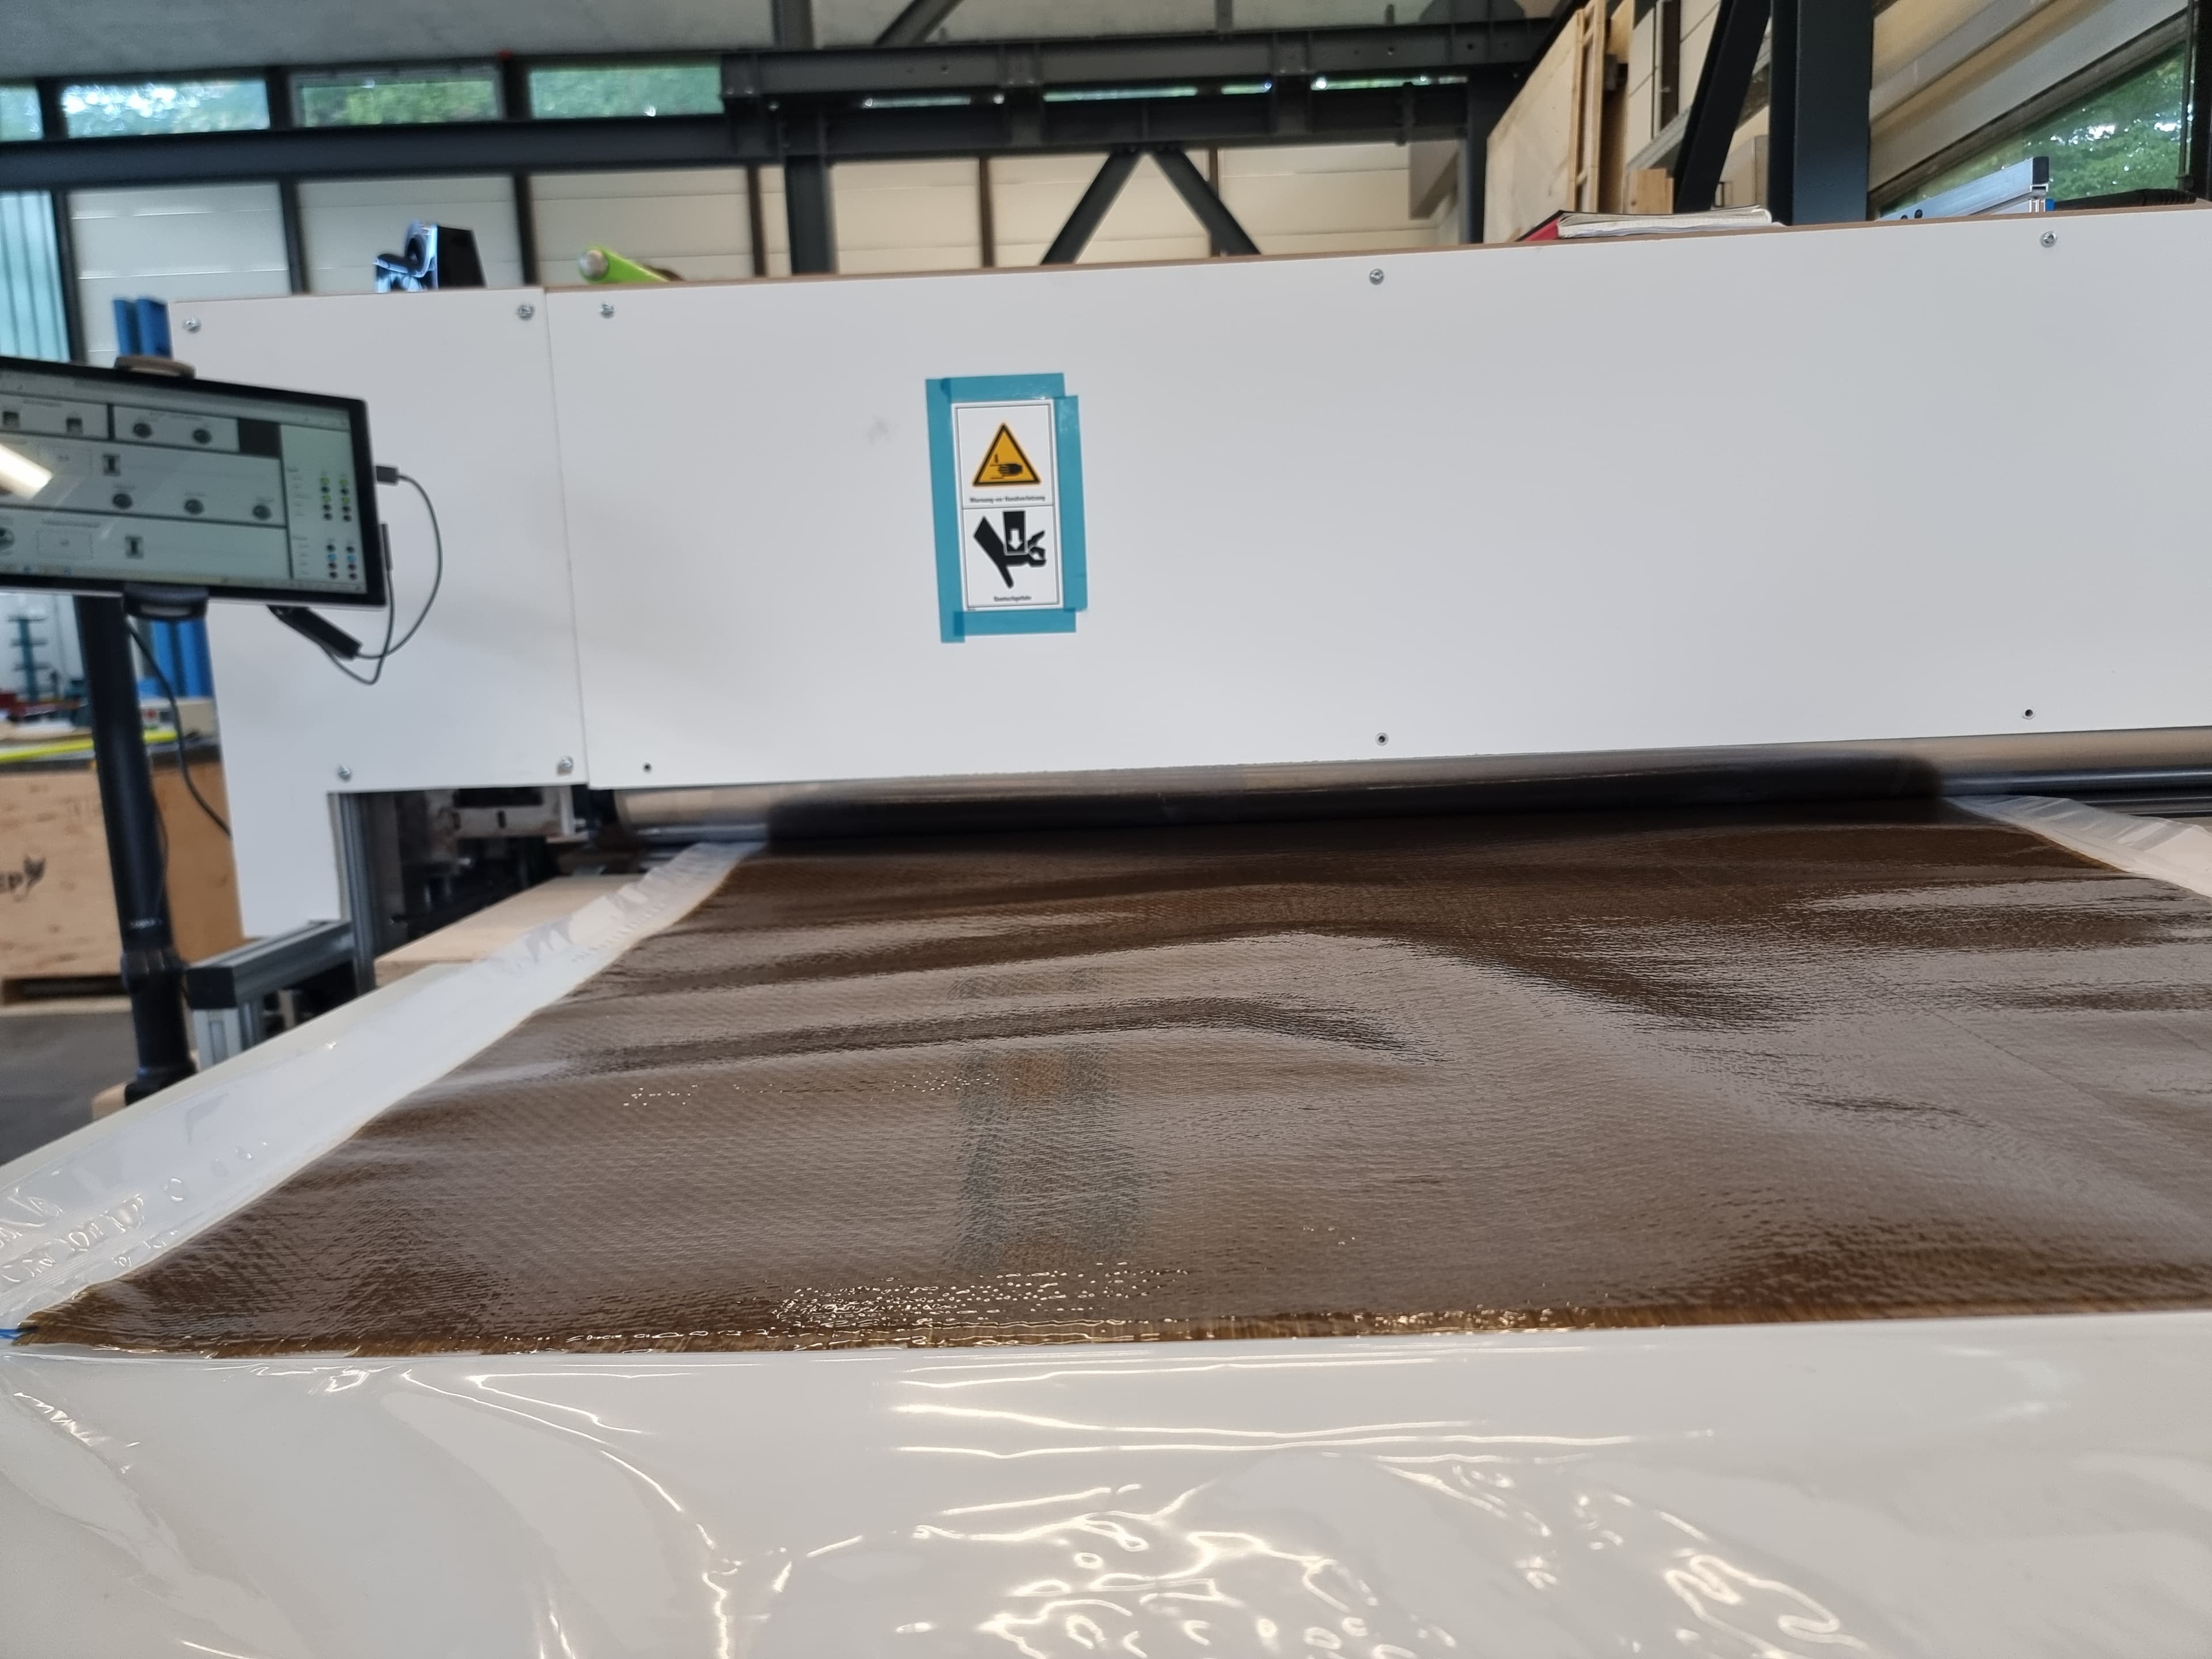
Beim NFK-Wetpreg-Molding werden Naturfaserlagen definiert und teil-automatisiert imprägniert und anschließend im Werkzeug mit einer wiederverwendbaren, temperierbaren Silikon-Vakuumhaube konsolidiert und ausgehärtet. So entsteht ein Verfahren, das weniger von manuellen Nassprozessen abhängt — mit reproduzierbarer Bauteilqualität.
Maßgeschneiderte Textilien aus Hanf, Flachs & Co., passend zugeschnitten.
Definierte, teil-automatisierte Imprägnierung der Zuschnitte (Wetpreg).
Kontrollierter Lagen- und Sandwichaufbau im Werkzeug.
Wiederverwendbare Vakuumhaube, geringe Taktzeit, konstante Qualität.
Beschnitt, Finish, Montage — montagefertige Komponente.
NFK-Wetpreg-Molding ist nicht in jedem Fall besser — aber gezielt dort, wo klassische Verfahren für großflächige Naturfaser-Bauteile in Serie nicht ideal passen.
Fasermatten werden manuell mit Harz getränkt und in eine offene Form eingelegt.
Stark handarbeitsabhängig: schwankende Qualität und Faservolumengehalt, lange Taktzeiten, offene Verarbeitung.
Definierter, vor-imprägnierter Lagenaufbau statt manuellem Nasslaminat — reproduzierbar und seriennah.
Geschnittene Fasern werden zusammen mit Harz auf die Form gespritzt.
Zufällige Faserorientierung und geringere Strukturqualität; hoher Verschnitt.
Gezielt ausgelegte Naturfaserlagen statt zufälliger Faserverteilung.
Trockene Fasern im geschlossenen Vakuumaufbau, Harz wird per Unterdruck infundiert.
Prozesssensibel (Fließwege), viel Einweg-Verbrauchsmaterial, lange Rüst- und Prozesszeiten.
Definierte Vor-Imprägnierung + wiederverwendbare Vakuumhaube: weniger Einweg, kürzere Taktzeit, weniger Prozessrisiko.
Trockene Preform in einem geschlossenen Zwei-Schalen-Werkzeug, Harz wird injiziert.
Hohe Werkzeug- & Anlagenkosten; Amortisation erst bei höheren Stückzahlen.
Vergleichbare Prozesskontrolle bei geringerem Werkzeugaufwand — eine Form + temperierbare Vakuumhaube.
Vorimprägnierte Fasern werden drapiert und unter Temperatur und Druck ausgehärtet.
Teuer, Kühllagerung und begrenzte Topfzeit, energie- und kapitalintensiv (Autoklav).
Kontrollierter Lagenaufbau wie beim Prepreg — ohne Kühlkette, High-End-Kosten und Autoklav.
Naturfaser als Werkstoff ist nicht neu. Neu ist, sie so zu verarbeiten, dass daraus wirtschaftlich Serienbauteile werden. Genau dort liegt unsere geschützte Technologie.
Der Grund, warum Naturfaser-Verbund bislang kaum in Serie geht, ist selten das Material. Es ist die Verarbeitung: Naturfasern verhalten sich beim Zuschneiden, Imprägnieren und Drapieren anders als Glasfaser. Wer sie mit Verfahren verarbeitet, die für Glasfaser entwickelt wurden, bekommt schwankende Qualität und lange manuelle Prozesszeiten — und damit Bauteilkosten, die den Materialvorteil auffressen.
Fibryx setzt deshalb nicht am Werkstoff an, sondern an dessen Verarbeitung. Imprägnierung und Zuschnitt sind die beiden Schritte, in denen bei Naturfaser die Wirtschaftlichkeit entschieden wird — und beide sind bei uns durch eigene, patentierte Technologie abgedeckt.
Klassisches Handlaminieren tränkt die Faser vor Ort im Werkzeug — mit allen Schwankungen, die manuelle Nassarbeit mit sich bringt. Wir imprägnieren die Zuschnitte davor, teil-automatisiert über eine Förderbandanlage, mit definiertem Harzauftrag. Das Ergebnis ist ein reproduzierbarer Faservolumengehalt statt eines Erfahrungswerts.
Bei großflächigen Bauteilen mit doppelt gekrümmter Geometrie entscheidet der Zuschnitt über Verschnitt, Drapierbarkeit und Einlegezeit. Unser Algorithmus berechnet Schnittmuster und Patches speziell für das Verhalten von Naturfaser-Textilien. An einer Frontschürze für eine Erntemaschine sank die manuelle Prozesszeit dadurch um rund 30 Prozent.
RTM braucht zwei Formhälften und damit hohe Werkzeugkosten, die sich erst bei großen Stückzahlen rechnen. Wir konsolidieren mit einer wiederverwendbaren, temperierbaren Silikon-Vakuumhaube gegen eine einzige Form. Das senkt die Werkzeugkosten pro Bauteil deutlich — der Grund, warum Klein- und Mittelserien wirtschaftlich darstellbar werden.
Die Verfahren zur Verarbeitung und Imprägnierung von Naturfasern sind durch eigene Schutzrechte abgesichert. Für Projekte, bei denen die Schutzrechtslage relevant ist — etwa bei Lieferantenfreigaben oder Due-Diligence-Prüfungen — stellen wir die Unterlagen auf Anfrage bereit.
Jedes Verfahren hat sein Fenster. Diese Einordnung zeigt, wo Wetpreg-Molding hineinpasst — und wo ein anderes Verfahren die bessere Wahl bleibt.
| Verfahren | Werkzeug | Stückzahlfenster | Reproduzierbarkeit |
|---|---|---|---|
| Handlaminieren | Eine Form, geringe Kosten | Einzelstücke bis Kleinserie | Stark vom Personal abhängig |
| Vakuuminfusion | Eine Form plus Aufbau | Klein- bis Mittelserie | Gut, aber lange Zykluszeit |
| RTM | Zwei Formhälften, hohe Kosten | Ab mittleren bis großen Serien | Sehr gut, kurze Takte |
| Prepreg im Autoklav | Form plus Autoklav | Kleinserie, hochwertig | Sehr gut, teuer und gekühlte Lagerung |
| NFK-Wetpreg-Molding | Eine Form plus wiederverwendbare Vakuumhaube | Klein- bis Mittelserie | Gut bis sehr gut, geringe Taktzeit |
Bei sehr großen Stückzahlen bleibt RTM wirtschaftlich überlegen. Unser Fenster sind Klein- und Mittelserien mit großflächigen Bauteilen — genau der Bereich, in dem Nutzfahrzeug-, Caravan-, Land- und Baumaschinenbau tatsächlich arbeiten.
Welchen Mehrwert können wir mit NFK für Ihr Bauteil realisieren? Wir bewerten es gemeinsam — Schritt für Schritt.
Potenzial für Gewicht, Kosten und Eigenschaften bewerten — NFK vs. GFK.
CAD, Lastfälle, Material- & Lagenaufbau, Werkzeugkonzept.
Musterbauteile, Demonstratoren, Material- und Bauteiltests.
Prozessfenster, Qualitätssicherung, Finish & Montage — bis ~5.000 Stück/Jahr.

Welchen Mehrwert können wir mit NFK für Ihr Bauteil realisieren? Lassen Sie uns das Potenzial gemeinsam bewerten.
Bauteil anfragen →